



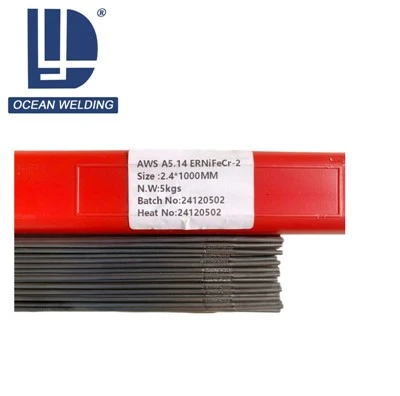
سیم جوش آلیاژ نیکل ERNiCr-3
ERNiCr-3 یک فلز پرکننده نیکل کروم است که برای جوشکاری GTAW (TIG) و GMAW (MIG) Inconel 600، Inconel 601، Incoloy 800 و اتصالات فلزی غیر مشابه مهندسی شده است. این سیم با حداقل 67 درصد نیکل و افزودن نیوبیوم به طور دقیق کنترل شده، مقاومت فوقالعادهای در برابر ترکخوردگی داغ، اکسیداسیون و حمله خورنده در طیف وسیعی از دمایی ایجاد میکند.


سیم جوش ERNiCr-3 چیست؟
ERNiCr-3 (همچنین با نام تجاری Inconel Filler Metal 82 شناخته میشود) یک سیم لخت جامد است که تحت AWS A5.14 طبقهبندی میشود. این فلز پرکننده استاندارد صنعتی برای اتصال و پوشش آلیاژهای نیکل کروم در محیط هایی است که دمای بالا، چرخه حرارتی و قرار گرفتن در معرض مواد شیمیایی بالاترین یکپارچگی جوش را می طلبد.
افزودن کنترل شده نیوبیم و تانتالیوم (2.0-3.0٪) مقاومت عالی در برابر ترک خوردگی انجماد ایجاد می کند، در حالی که محتوای کروم بالا (18-22٪) مقاومت در برابر اکسیداسیون پایدار در سرویس را تضمین می کند. ERNiCr-3 جوشهای صاف،-کم پاشیدگی با اتصال عالی-در و حداقل پس از{9}}پاکسازی جوش ایجاد میکند - زمان ساخت و هزینههای دوباره کاری را کاهش میدهد.
چرا سیم پرکننده ERNiCr-3 را انتخاب کنید؟
در محیطهای سخت حرارتی و شیمیایی، ERNiCr-3 از سیمهای جوشکاری آلیاژ نیکل همه منظوره بهتر عمل میکند. دقیقاً به همین دلیل است که مهندسان کاربرد آن را مشخص می کنند.
در برابر گرما-مقاوم در برابر ترک
افزودن کنترل شده Nb+Ta می تواند ترک خوردگی انجماد را در حین جوشکاری چند پاس و ریشه-حتی در اتصالات بسیار محدود مهار کند.
عملکرد دمای بالا-
روکش جوش استحکام خود را حفظ می کند و در دمای عملیاتی مداوم تا 1150 درجه (2100 درجه فارنهایت) در برابر اکسیداسیون مقاومت می کند.
مقاومت در برابر خوردگی گسترده
در محیط های فرآیندی مختلف، قادر به مقاومت در برابر اسیدهای احیا کننده و اکسید کننده، ترک خوردگی ناشی از تنش کلرید (SCC)، سولفیداسیون و کربوریزه شدن است.
اتصال فلزی غیر مشابه
آلیاژهای نیکل را می توان با فولاد کربنی، فولاد ضد زنگ (304/316/321) و سایر آلیاژها وصل کرد و در بیشتر مشخصات، عملیات حرارتی پس از جوش (PWHT) اجباری نیست.
جوش پذیری عالی
قوس پایدار و بی صدا و با حداقل پاشش است. پروفیل مهره جوش از صاف تا کمی محدب متغیر است، که امکان تولید جوشهای مرتب و با کیفیت بالا را فراهم میکند که الزامات کد را در همه موقعیتها برآورده میکند.
انطباق کامل با کد
مطابق با استانداردهای AWS A5.14، ASME SFA-5.14 و EN ISO 18274 است و برای کاربردهای دریایی مناسب است.
ترکیب شیمیایی ERNiCr-3
مطابق با AWS A5.14 / ASME SFA-5.14. مقادیر نشان دهنده محدودیت های مشخصات هستند. مقادیر معمولی در وسط هر محدوده قرار می گیرند.
| عنصر | نی | کروم | Nb Ta | آهن | منگنز | تی | سی | C | مس | S | P |
|---|---|---|---|---|---|---|---|---|---|---|---|
| حداقل | 67.0 | 18.0 | 2.0 | - | - | - | - | - | - | - | - |
| حداکثر | بال | 22.0 | 3.0 | 5.0 | 3.0 | 0.75 | 0.50 | 0.10 | 0.50 | 0.015 | 0.03 |
| معمولی | 72.0 | 20.0 | 2.5 | 1.0 | 2.8 | 0.35 | 0.10 | 0.04 | 0.05 | 0.003 | 0.008 |
خصوصیات مکانیکی معمولی
| اموال | ارزش (امپریال) | مقدار (متریک) | استاندارد |
|---|---|---|---|
| استحکام کششی نهایی | ۸۰ کیلوپوند بر اینچ مربع | 550 مگاپاسکال | AWS B4.0 |
| 0.2٪ قدرت بازده | ۵۵ کیلوپوند بر اینچ مربع | 380 مگاپاسکال | AWS B4.0 |
| ازدیاد طول (گیج 2 اینچی) | 35% | AWS B4.0 | |
| کاهش مساحت | 45% | AWS B4.0 | |
| سختی | ~85 واحد حرارتی | - | |
| شکاف چارپی V- (RT) | بزرگتر یا مساوی ۸۰ ژول (۵۹ فوت- پوند) | ASTM E23 | |
جایی که سیم ERNiCr-3 مشخص شده است
سیم پرکننده آلیاژ نیکل ERNiCr-3 در صنایع سنگین مورد اعتماد است که در آن شکست جوش عواقب ایمنی و اقتصادی قابل توجهی دارد.
-
نفت، گاز و پتروشیمی
پیگتیلهای اصلاحکننده، لولههای کوره، مبدلهای حرارتی، و اجزای داخلی راکتور که تحت سولفیداسیون و کربنسازی در دمای بالا- کار میکنند.
-
تولید برق
لولههای سوپرهیتر/گرمکننده، سربرگهای دیگ بخار، و لولهکشی بخار در{0}}سوختهای فسیلی، چرخه ترکیبی-و ضایعات-به- نیروگاههای انرژی.
-
انرژی هسته ای
لولهکشی مدار اولیه، ژنراتورهای بخار، نازلهای فشاردهنده و پیوستهای ساختاری در سیستمهای راکتور PWR و BWR.
-
هوافضا و دفاع
آسترهای احتراق موتور جت، مجموعه های پس سوز، مجرای اگزوز، و محفظه موتور موشک در معرض چرخه حرارتی شدید قرار دارند.
-
پردازش شیمیایی
مخازن تحت فشار، ستونها و سیستمهای لولهکشی که اسید نیتریک، سود سوزآور و محیطهای اسید مخلوط را مدیریت میکنند.
-
پوشش جوش / روکش فلزی
روکش نیکل{0}مقاوم در برابر خوردگی-روی لایههای کربن و فولاد کم آلیاژ-در پالایشگاه، خمیر و کاغذ و تجهیزات دریایی.
پارامترهای جوشکاری توصیه شده برای ERNiCr-3
پارامترهای شروع برای موقعیت صاف / افقی. در صورت نیاز برای عبور عمودی-بالا، سربار و ریشه تنظیم کنید.
| فرآیند | دیا سیم. | جریان (A) | ولتاژ (V) | قطبیت | گاز محافظ | جریان گاز |
|---|---|---|---|---|---|---|
| گاتاو | 1/16 اینچ (1.6 میلی متر) | 60 – 110 | 12 – 15 | دیسیایان | ۱۰۰٪ آر | 20-30 cfh |
| گاتاو | 3/32 اینچ (2.4 میلی متر) | 100 – 160 | 12 – 16 | دیسیایان | 100% Ar | 20-30 cfh |
| GTAW | 1/8 اینچ (3.2 میلی متر) | 140 – 210 | 13 – 17 | DCEN | 100% Ar | 25-35 cfh |
| GMAW | 0.035 اینچ (0.9 میلی متر) | 120 – 200 | 22 – 28 | DCEP | Ar + 1–2٪ CO2 | 35-45 cfh |
| GMAW | 0.045 اینچ (1.14 میلی متر) | 160 – 280 | 24 – 30 | DCEP | Ar + 1–2٪ CO2 | 35-50 cfh |
یادداشت ها:برای اکثر آلیاژهای نیکل نیازی به پیش گرم نیست. دمای بینگذر را کمتر یا مساوی 150 درجه (300 درجه فارنهایت) حفظ کنید. از آرگون پس پاکسازی برای پاس های ریشه استفاده کنید. هر پاس را قبل از پاس های بعدی با برس استیل ضد زنگ تمیز کنید.
سوالات متداول
س: سیم جوش ERNiCr-3 برای چه استفاده می شود؟
پاسخ: ERNiCr-3 برای جوشکاری GTAW و GMAW آلیاژهای نیکل-کروم از جمله Inconel 600، Inconel 601، و Incoloy 800/800H استفاده میشود. همچنین فلز پرکننده اولیه برای اتصالات غیر مشابه بین آلیاژهای نیکل و کربن یا فولادهای ضد زنگ در کاربردهای پتروشیمی، تولید برق، هسته ای و هوافضا است. علاوه بر این، ERNiCr-3 به طور گسترده برای پوشش جوش مقاوم در برابر خوردگی بر روی لایه های فولادی استفاده می شود.
س: تفاوت بین ERNiCr-3 و ERNiCrFe-7 چیست؟
پاسخ: ERNiCr-3 (Filler Metal 82) دارای حداکثر 5 درصد آهن است و برای آلیاژهای نوع Inconel 600 بهینه شده است. ERNiCrFe-7 (پرکننده فلز 52) حاوی حداکثر 10٪ آهن و 28-31.5٪ کروم است که به طور خاص برای کاربردهای آلیاژ 690 (N06690) طراحی شده است که در آن کروم بالاتر برای مقاومت SCC اضافی مورد نیاز است. برای اتصالات Inconel 600، ERNiCr-3 انتخاب استاندارد باقی می ماند.
س: آیا ERNiCr-3 به عملیات حرارتی پیش گرم یا پس از جوش نیاز دارد؟
A: معمولاً برای فلزات پایه آلیاژ نیکل نیازی به پیش گرم نیست. اکثر کدهای ASME و AWS PWHT را برای جوش های ERNiCr-3 الزامی نمی کنند. با این حال، هنگام اتصال فلزات غیر مشابه (به عنوان مثال، فولاد Inconel 600 تا 2.25Cr-1Mo)، یک کاهش تنش در 620-720 درجه ممکن است توسط کد ساخت مشخص شود. همیشه با استاندارد حاکم برای درخواست خود تأیید کنید.
س: چه گاز محافظی برای ERNiCr-3 توصیه می شود؟
A: برای GTAW (TIG): 100٪ آرگون برای هر دو محافظ و پاکسازی پشت. برای GMAW (MIG): آرگون با 1-2٪ CO2 یا مخلوط آرگون/هلیوم (75Ar/25He) برای مرطوب شدن بهتر در بخش های ضخیم تر. از سطوح CO2 بالاتر از 5% اجتناب کنید زیرا می توانند تخلخل ایجاد کنند و مقاومت در برابر خوردگی رسوب را کاهش دهند.
س: حداکثر دمای عملیاتی برای جوش های ERNiCr-3 چقدر است؟
A: ERNiCr{4}}3 رسوبات جوش استحکام مفید و مقاومت در برابر اکسیداسیون را در دماهای سرویس پایدار تا 1150 درجه (2100 درجه فارنهایت) حفظ میکنند. این باعث می شود آن را برای اجزای کوره، لوله های تابشی و سایر تجهیزات در محدوده دمای بالایی سرویس آلیاژ نیکل کروم مناسب کند.
س: چگونه ERNiCr-3 با ENiCrFe-3 (الکترود سرپوشیده) مقایسه می شود؟
پاسخ: ERNiCr-3 نسخه سیم لخت (برای TIG/MIG) است، در حالی که ENiCrFe-3 الکترود با پوشش شار مربوطه (SMAW) است. آنها رسوباتی با ترکیبات شیمیایی مشابه تولید می کنند. ERNiCr-3 جوش های تمیزتر با سرباره کمتر را ارائه می دهد، بهتر است برای عبور ریشه های بحرانی، در حالی که ENiCrFe-3 برای جوشکاری میدانی که در آن محافظ گاز غیرعملی است، ترجیح داده می شود.
س: آیا ERNiCr-3 می تواند الزامات NACE MR0175 / ISO 15156 را پاس کند؟
ج: بله. رسوبات جوش ERNiCr-3 به عنوان مواد قابل قبول تحت NACE MR0175 / ISO 15156 برای کاربردهای خدمات ترش فهرست می شوند، مشروط بر اینکه محدودیت های سختی (معمولاً کمتر یا مساوی 35 HRC برای آلیاژهای نیکل) رعایت شود. این باعث می شود ERNiCr-3 برای تجهیزات جوشکاری در محیط های نفت و گاز حاوی H2S مناسب باشد.
تگ های محبوب: سیم جوش ernicr-3 آلیاژ نیکل، چین، تولید کنندگان، تامین کنندگان، کارخانه، شرکت، عمده فروشی، تخفیف، خرید، قیمت پایین، کیفیت بالا، محصولات
شما نیز ممکن است دوست داشته باشید



ارسال درخواست